


炭化ケイ素 (SiC) SCR 触媒
SCR 触媒も、キャリア - コーティング - 活性成分の構造に従います。ただし、その有効成分は TWC や DOC のものとは根本的に異なります。 1.キャリア 材料: ディーゼル車の SCR システムは通常、DOC および DPF の下流に配置されるため、高い排気温度にさらされ...
排気システム インテグレーターまたは調達エンジニアが触媒コンバーターを評価する場合、通常、最初に指定されるコンポーネントはウォッシュコートされた基材です。しかし、基板を排気ラインに物理的に接続し、振動や熱衝撃から保護し、アセンブリ全体が 100,000 マイルの道路塩害、熱サイクル、および機械的酷使に耐えられるかどうかを決定する部品は、触媒コンバーター シェルです。シェルの形状が間違っていると、基板に亀裂が生じます。溶接部に漏れがある場合、排出物は触媒をバイパスします。材料の仕様が不十分な場合、貴金属が不活性化するずっと前に腐食がハウジングに穴をあけます。
このガイドでは、コンバーター シェルが実際に何をするのか、その材料と製造上の選択が耐久性にどのように影響するか、OEM またはアフターマーケット プログラム用にカスタムの触媒コンバーター シェルが必要な場合にメーカーに送信する必要がある技術パラメータを正確に説明します。
触媒コンバーターシェルは、触媒基材を取り囲む外側の金属ハウジングであり、通常はセラミックハニカムまたは金属箔構造です。次の 3 つの機能を同時に実行します。
触媒コンバーターは、EPA 規制で初めて排出ガス規制が義務付けられた 1975 年以来、米国市場の乗用車に標準装備されています。最新のガソリン エンジンでは、シェルは通常の運転中に 400 ~ 900 °C の一般的な動作温度範囲に耐える必要がありますが、高負荷条件や再生イベント中にそれを超える温度が時折上昇することがあります。同じ動作期間中、シェルは金属ハウジングとセラミック基板の間の熱膨張の差に対応する必要があるため、この 2 つの間にクッション マットが常に配置されます。したがって、正しく設計されたシェルは単なるコンテナではありません。これは、排出ガス制御システム全体の耐用年数と規制順守に直接影響を与える構造コンポーネントです。
完全な触媒コンバーター シェル アセンブリは、打ち抜かれた単一の金属片ではありません。これは、それぞれが特定の目的を果たすいくつかの成形部品から作られた溶接アセンブリです。
基板を包む円筒形または楕円形の主本体。その内径は、基板の外径に、取り付けマットの厚さと制御された圧縮クリアランスを加えたものと一致している必要があります。たとえば、外径 118.4 mm のセラミック基板の場合、シェル内径は通常、缶詰後の特定のマット密度 (通常は 0.4 ~ 0.7 g/cm2 の範囲) を達成するようにサイズ設定されます。このクリアランスは、アセンブリ全体の中で最も重要な設計寸法の 1 つです。
これらは、シェル本体から排気管の直径に移行するテーパー状の入口および出口セクションです。円錐角は、基板面全体にわたる排気流の分布に影響を与えます。角度が強すぎると不均一な流れが生じ、背圧が増加します。
独立した金属カバー。通常はエアギャップがあり、本体下部の温度を下げ、周囲のコンポーネントを放射熱から保護します。
スタッドまたはクランプ付きのフランジは、アセンブリを排気システムに接続します。取り付けブラケットはコンバータの重量を支え、過度の振動からコンバータを隔離します。
触媒メーカーから溶接部品を購入する場合、 モノリシック触媒溶接アセンブリ 、シェル、コーン、フランジ、取り付け金具の完全なパッケージを購入することになります。内径の公差とコーンに対するシェル本体の同心度によって、組み立てられたコンバーターを追加のシム調整なしで設置できるかどうかが決まります。
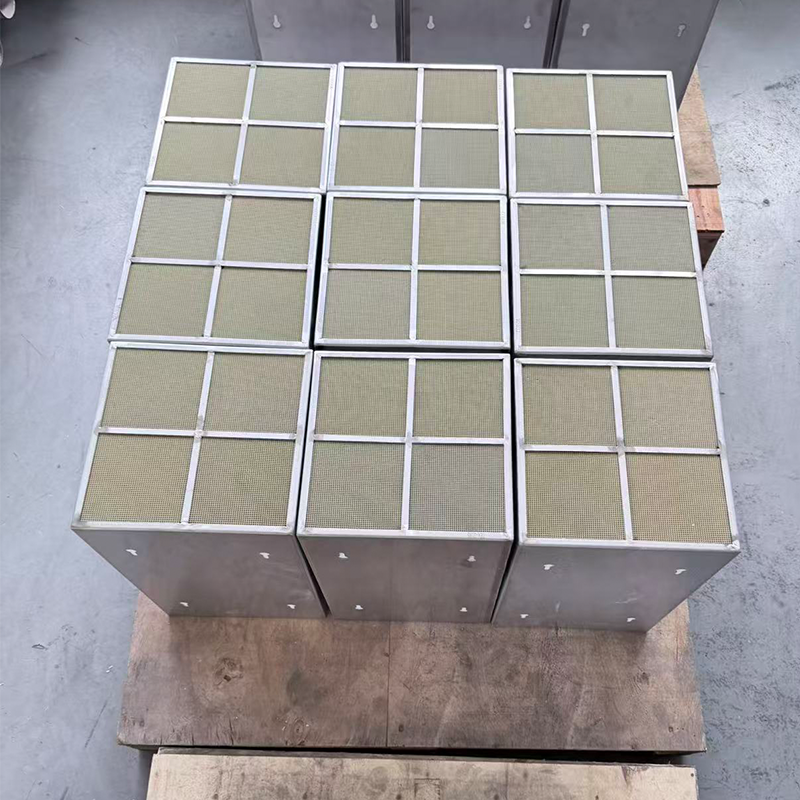 卸売モノリシック触媒溶接部品工場、サプライヤー - Longyou Shuochun Longyou Shuochun New 材質s Technology Co., Ltd は、中国の卸売モノリシック触媒溶接部品のサプライヤーおよびモノリシック触媒溶接部品のサプライヤーです。 製品を見る→
適切な触媒コンバーターのシェル材料を選択することは、耐食性、温度耐性、コスト、および予想される耐用年数の間のトレードオフになります。普遍的に正しい資料はありませんが、アプリケーションベースの明確なガイドラインはあります。
| Material | 温度制限 | 耐食性 | 相対コスト | 最適な用途 |
|---|---|---|---|---|
| 409 ステンレス鋼 | 〜850℃連続 | 排気凝縮水と道路塩に優れています | 中等度 | 乗用車、軽トラック、ほとんどの路上用途 |
| 304ステンレス鋼 | 〜900℃連続 | 優れた一般耐食性、良好な耐孔食性 | 高 | 高-temperature applications, marine environments, off-road equipment |
| アルミメッキ鋼 | ~650℃有効 | 初期状態は良好ですが、アルミニウム コーティングが酸化すると劣化します | 低い | コスト重視のプログラム、道路以外の機械、寿命の短いアプリケーション |
道路走行車両の場合、409 ステンレス鋼が業界のデフォルトです。これには約 11% のクロムが含まれており、排気温度での十分な耐酸化性と、低温の排気システム内で形成される酸性凝縮水に対する優れた耐性を提供します。高温または腐食性の高い環境向けに、304 ステンレス鋼にニッケルとクロムを追加し、温度での強度と道路塩による孔食に対する耐性の両方を向上させます。これが、多くの頑丈なアプリケーションや海洋アプリケーションで 304 が指定されている理由です。
アルミメッキ鋼はコスト効率の高い代替品ですが、犠牲アルミニウム コーティングにより耐用年数が制限されます。コーティングが持続的な熱の下で拡散または酸化すると、ベーススチールは急速に腐食します。排気温度が 600°C を超えることがほとんどない特定の建設機械や発電機セットなど、耐用年数が定められている低コストの機器にとっては、依然として実用的な選択肢です。
ここでは規制の動向が重要です。 Euro 6 などのより厳格な基準では、触媒には長期間の耐久性にわたって変換効率を維持する必要があるため、OEM はより高品質のステンレス鋼シェルを使用するようになっています。あ Euro 6規格の金属基板 また、金属箔基材の高温安定性を腐食やスケールなしに処理できるシェル材料も求められています。プログラムがユーロ 6 をターゲットにしている場合は、アルミメッキ鋼ではなくステンレス鋼のシェルを計画してください。
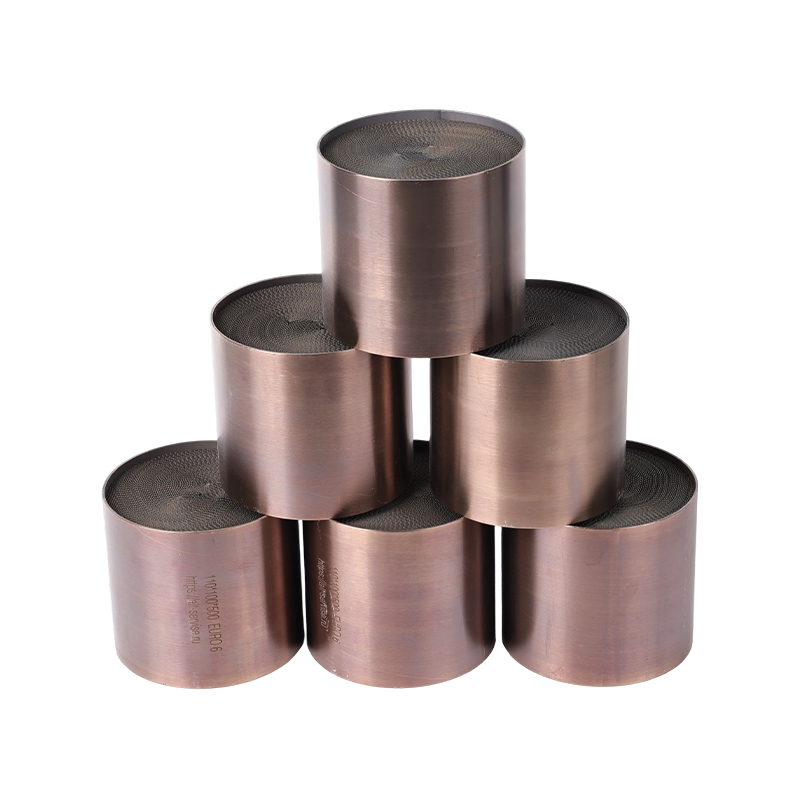 卸売高貴金属含有金属基板 – ユーロ 6 規格 Facto Longyou Shuochun New Materials Technology Co., Ltd. は、中国卸売の高貴金属含有量の金属基板 – ユーロ 6 規格のサポートです。 製品を見る→
シェルは単独で設計されていません。セラミックまたは金属製のハニカム コアなど、特定の種類の基板に基づいて設計する必要があります。その選択によって統合方法は大きく異なります。
コーディエライトなどのセラミック基板は硬いですが脆いです。熱による鋼殻の膨張よりもはるかに小さいです。それらを安全に保持するために、膨張性または非膨張性マットを基材の周りに巻き付け、その後、巻き付けられたパッケージをシェルの中に押し込むか、または引き込みます。マットは均等な圧縮を加えて振動下でも基板を固定し、熱膨張の差に対応します。したがって、シェルは正確に制御された内周と、組み立て中にマットを引き裂く可能性のある溶接スパッタやバリのないきれいな内面を備えている必要があります。
波形金属箔や平坦な金属箔から作られた金属基板は延性が高く、機械的な固定にも耐えることができます。多くの場合、シェル本体に直接溶接されるか、緊密な締りばめで保持されます。この設計ではマットが不要になり、熱伝達が向上しますが、シェルが金属コアの熱膨張に厳密に一致する必要があることを意味します。シェルがコアよりも大きく膨張すると、基材が緩みます。膨張が少ないと、基材が座屈します。サプライヤーは、熱的に一緒に移動するシェルの厚さと材料を選択するために、基板材料のグレードとセル密度を把握する必要があります。
シェルはコーティングプロセスとも相互作用します。ウォッシュコートされた基材は、活性コーティングがチャネル壁に薄い層を追加するため、寸法がわずかに変化します。シェルがコーティングされていない基材に合わせてサイズ設定されている場合、コーティングされたユニットのマット圧縮が意図したよりも高くなる可能性があり、熱サイクル中に亀裂が発生するリスクが増加します。このため、 三元触媒コンバーターアセンブリ 常に、裸の基材の寸法ではなく、完成したウォッシュコートされた基材の寸法に基づいてサイズを決定する必要があります。同じメーカーがコーティングとシェルの組み立ての両方を行う場合、この不一致は制御しやすくなります。
 カスタム三元触媒コンバーターのメーカー、サプライヤー Longyou Shuochun New Materials Technology Co., Ltd. は、中国の自動車用三元触媒メーカーおよびカスタム三元触媒触媒メーカーです。 製品を見る→
コンバーターシェルの製造ルートは、その形状と体積によって異なります。このプロセスを理解すると、サプライヤーの能力を評価し、適切なチェックポイントで品質を検査することができます。
大量の円形または楕円形のシェルは、多くの場合 2 つの半分を縦方向に溶接してスタンピングすることによって、またはカップを絞り加工してトリミングすることによって形成されます。スタンピングにより、厳密な寸法再現性が得られます。これは、多数の同一ユニットを 1 つのラインに組み立てる場合に不可欠です。
少量またはカスタム直径の場合は、平らなシートを丸めて円筒形にし、縦方向のシーム溶接で閉じます。次に、円周溶接によってコーン、フランジ、ブラケットが追加されます。ロールシェルは直径と長さがより柔軟であり、カスタマイズされた触媒要素の標準的なアプローチとなっています。
主要な寸法および整合性の機能は簡単ですが、それぞれに特定の検査方法が必要です。
シェルの成形と最終アセンブリの溶接の両方を行うサプライヤーを選択すると、シェルの寸法とアセンブリ結果の間のフィードバック ループが短縮されます。あ TWC溶接部品 シェル、コーン、フランジを 1 つの施設で溶接しているメーカーは、ユニットが自社の組立工場に到着した後に公差問題を発見するのではなく、生産中に公差問題を修正できます。
適切に設計されたコンバーター シェルであっても、使用中に障害が発生する可能性があります。損傷した部分がシェルであるか基板であるかによって修復戦略が異なるため、故障モードを認識することが重要です。
シェルが破損すると、排気音が増大し、車両の下に生の排気ガスの臭いがすることがあります。損傷がシェル本体近くの単純な漏れであり、基板が無傷である場合、コンバータ全体を交換するよりもシェル アセンブリのみを交換する方がはるかに経済的です。 OEM 交換用コンバーターは非常に高価な場合があり、一部の車両所有者は、特定のプラットフォームで片側あたり 4,700 ドルを超えるコストを報告しています。多くの場合、スタンドアロンのシェル溶接をサービス部品として調達することが現実的な代替手段となります。
ただし、基板の崩壊または部分的な詰まりが原因で障害が発生した場合は、コンバータを完全に交換する必要があります。その場合、シェルだけではなく、完全な触媒アセンブリが必要になります。機械的衝撃によりシェルが破損した場合は、再使用する前に基板に亀裂がないか検査してください。腐食による故障のほとんどでは、触媒が依然として化学的に活性である可能性があります。 TWC溶接部品 新しいシェルと交換用触媒をバンドルしたものがよりクリーンなソリューションです。
触媒コンバーターシェルに対する漠然としたリクエストは、遅くて不正確な見積もりを保証します。完全な組み立てコンテキストをより早く指定できるほど、サプライヤーの価格設定とリードタイムがより正確になります。少なくとも次のものを提供します。
完全な触媒コンポーネントも供給する触媒メーカーから調達している場合は、次のようにプロセスをさらに簡素化できます。 TWC溶接部品 options これには、シェル、触媒、および取り付け機能が 1 つの部品番号に含まれています。
発電機セットのアプリケーションは、仕様を明確にする必要性を示しています。大型の固定ユニットと小型の可動ユニットでは、シェルに対して非常に異なる熱と振動の要求が課せられます。耐久性の高いサイレンサーを備えた 1000 kW の発電機で動作するシェルは、20 kW のバックアップ セットで使用されるシェルとは、直径と材料の厚さの両方において根本的に異なります。動作点をより正確に定義すればするほど、シェルと触媒の性能をアプリケーションに近づけることができます。
純粋な板金製造業者からシェルを購入するか、触媒製造業者からシェルを購入するかの区別は、机上で考えられるよりも実際には重要です。
1 つのサプライヤーが基材の選択、触媒コーティング、缶詰、およびシェル溶接を実行すると、寸法公差の連鎖は単一の品質システム内で閉じられます。ウォッシュコートされた基材の最終直径、マット圧縮、シェル内径は 1 つの設計として管理されます。組み立て中に問題が発生した場合、公差の所有者が誰であるかについては争いがありません。これにより、複数のベンダーからのデータシートを調整するために費やすエンジニアリング時間が短縮されます。
裸の基板をコーティングのために 1 つの場所に輸送し、その後缶詰のために金属工場に輸送すると、物流コストと取り扱い損傷のリスクの両方が増加します。これらのステップを統合すると、リードタイムが短縮され、在庫バッファ要件が軽減されます。
Euro 6 のような排出基準は、基材のみの特性ではありません。触媒、シェル、マット、およびマウントは、必要な耐久期間にわたって変換効率を維持するシステムとして機能する必要があります。完全なアセンブリを構築するメーカーは、関連する検証テストを実行または調整し、シェルとコーティングされた基板の特定の組み合わせが規格を満たしていることを文書化できます。
OEM または排気システム インテグレーターの場合、実際的な意味は次のとおりです。基材およびコーティングから溶接シェル アセンブリに至るまで、触媒パッケージ全体を供給できるかどうかサプライヤーに問い合わせてください。その機能が存在すると、シェルは別個の調達品目であることをやめ、単一の責任あるコンポーネントの一部になります。これは通常、エンジニアリング上のより良い決定です。

SCR 触媒も、キャリア - コーティング - 活性成分の構造に従います。ただし、その有効成分は TWC や DOC のものとは根本的に異なります。 1.キャリア 材料: ディーゼル車の SCR システムは通常、DOC および DPF の下流に配置されるため、高い排気温度にさらされ...

鉄ベースの SCR (Fe-SCR) 触媒は、通常 Fe-ベータ ゼオライトを使用し、ディーゼル排気システムにおける NOx の高温選択触媒還元用に設計されています。 Fe-SCR 触媒は、高温領域で特に効果を発揮するため、大型ディーゼル エンジンや、排気ガス温度が頻繁に 350 ~ 400°...

銅ベースの SCR 触媒、特に Cu-SAPO-34 や Cu-SSZ-13 などの Cu-CHA 構造は、優れた低温活性と広い温度動作範囲で広く知られています。これらは、厳しいユーロ VI または中国 VI の排出制限を満たす必要がある最新の軽量および大型ディーゼル車に特に適しています。 ...

SCRF 触媒は、SCR 機能をディーゼル微粒子フィルター (DPF) に直接統合し、NOx 削減と微粒子濾過を 1 つのユニットに統合します。これらの触媒は通常、セラミックまたは金属の DPF 基材上の活性成分として銅と鉄の両方を使用します。 Cu-Fe SCR コーティングは、主な担...

活性成分として V₂O₅ を使用するバナジウムベースの SCR 触媒は、ディーゼル排気中の NOx を削減するための成熟した費用対効果の高いソリューションです。これらは中~高温の温度範囲 (300 ~ 400°C) で特に効果的であり、ヘビーデューティディーゼル用途や固定電源に堅牢な性能を提供...

DPFの動作原理:濾過と再生 DPF を理解するには、その 2 つの中心となるプロセスを理解する必要があります。 1. 濾過工程 DPF 基板は通常、炭化ケイ素またはコージェライトの多孔質壁で作られたハニカム構造で、入口端と出口端で交互のチャネルがブロックされています。 ...
排出ガス制御触媒は、産業および自動車の排気流から有毒な環境汚染物質を除去するために使用される主要な技術メカニズムであり、有害なガスの最大 99 パーセントを不活性な大気成分に変換し......
READ MORE触媒コンバーター シェルは車両の下で最初に目にするものですが、そのステンレス鋼のボディは過小評価されがちです。シェルに亀裂が入ったり、錆びたり、溶接の完全性が失われたりすると、排気ガスが触......
READ MORE排出ガス規制・比較 三元触媒コンバーターは、火花点火ガソリン エンジンにとって正しい選択です。これは、三元触媒コンバーターが、 ......
READ MOREまず簡単に答えます。ディーゼル酸化触媒 (通常は DOC と略されます) は、ほぼすべての最新のディーゼル後処理システムの最初の機能段階であり、その状態がその背後にあるすべての機能のパフォ......
READ MORE最新の排出基準を満たすすべてのガソリン エンジンは、ほとんどのドライバーが目にすることのないコンポーネントである三元触媒コンバーター (TWC) に依存しています。エンジンが動作温度に達す......
READ MORE断続的な DPF 再生障害を追跡したディーゼル技術者に尋ねると、同じ結論を繰り返し聞くでしょう。根本原因はディーゼル微粒子フィルターではありませんでした。それは、すぐ上流に取り付け......
READ MORE